Essa tradução foi gerada por um programa e ainda não foi revisada por uma pessoa. Falas essa língua? Dá uma olhada.
Substituição de uma engrenagem em um carrossel leve, ou como imprimir em 3D uma engrenagem existente

Última atualização em 10 de ago de 2026
Visualizações: 572
Visualizar Estatísticas:
- Últimas 24 horas:
- 5
- Últimos 7 dias:
- 26
- Últimos 30 dias:
- 83
- Ao todo:
- 572
Comentários: 0
Ninguém deixou comentários sobre este guia. Você será o primeiro?
Go to guide commentsConcluído: 1 2
1 pessoa marcou este guia como "concluído". Será você o próximo?
2· pessoas marcaram este guia como "concluído". Incluindo você — ótimo trabalho!
Favorites: 0 1
Ninguém favoritou (e se inscreveu) neste guia como favorito. Você será o primeiro?
1 pessoa marcou como favorito (e assinou) este guia — você!
Guia colaborativo
Foi um incrível membro de nossa comunidade quem criou este guia. Não foi ninguém da equipe iFixit, não.
Introdução
Ir para o passo 1 ↓Esta é a descrição de um processo para reparar um carrossel por meio da substituição de uma engrenagem interna.
Embora o equipamento específico seja um carrossel, a descrição pode ser considerada típica para a tarefa de “como imprimir em 3D uma engrenagem como substituição em uma caixa de engrenagens existente”.
Este processo também é conhecido como Impressão 3D para Reparo, abreviado como 3DP4R.
Esta produção é uma colaboração de
TU Delft Industrial Design Engineering (impressão de peças)
Henk Pouw (fotografia)
O programa de modelagem 3D de código aberto OpenSCAD e, como um adendo, sua biblioteca de engrenagens de propósito geral
Para mais informações e teoria aprofundada, veja:
uma introdução completa ao 3DP4R da TU Delft
-
-
-
A carcaça da plataforma giratória possui duas partes: uma base e uma tampa superior. O eixo da plataforma passa pela tampa superior e possui um ponto de centralização inferior na carcaça da base. A roda dentada é montada no eixo com parafusos (não mostrados). A roda dentada possui uma ranhura, com 1 mm de profundidade, que se encaixa em um anel circular da tampa superior, fornecendo um ponto de centralização superior.
-
Todas as peças moldadas por injeção são anônimas, ou seja, não apresentam marcas de identificação, por número ou nome comercial. A especificação do motor é 3 V 0,5 A CC, e a carga máxima da plataforma giratória é de 20 kg.
 Pergunte ao FixBot
-
-
-
A engrenagem mostrou-se quebrada, provavelmente devido a uma carga desequilibrada da mesa durante o transporte. A engrenagem quebrou no ponto de menor seção transversal: onde a largura é reduzida para dar espaço aos entalhes do eixo.
-
A engrenagem tem uma função tripla: engrenagem, ponto central e anel para evitar que a base giratória possa ser puxada para fora da parte superior da carcaça. A engrenagem é acionada por uma rosca sem-fim de latão, e o eixo do motor também possui uma rosca sem-fim de latão. Não nos preocuparemos aqui com o motivo de haver apenas três pés.
-
a foto mostra a peça de cabeça para baixo conforme montada
-
-
-
Além do número de dentes e do passo, um programa de modelagem também precisa do ângulo dos dentes. Este é um método para obtê-lo.
-
A principal preocupação é garantir que a visão da câmera esteja perpendicular a uma linha tangente que toca a engrenagem.
-
Próximo à borda, um furo é feito em um pedaço de compensado; o topo é então coberto com um pedaço de papel branco e, para uma boa distinção, o lado frontal é coberto com papel de uma cor contrastante.
-
A peça de compensado, incluindo o papel e o furo, deve estar realmente plana.
-
Um pino é empurrado para cima através do furo, a engrenagem é pressionada contra esse pino e a roda é usada como gabarito para desenhar a circunferência no papel. Remova a engrenagem.
-
Ajuste um compasso para o raio da engrenagem. Coloque uma das pontas do compasso em um ponto da circunferência e desenhe um segmento de círculo perto do centro. Repita o processo usando outro ponto da circunferência. As duas linhas desenhadas resultam em um retículo que revela o centro da engrenagem.
-
Um segundo pino é inserido no centro.
-
Alinhe esses dois pinos no visor da câmera para garantir que esteja perpendicular à linha tangente que passa pelo pino da circunferência.
-
-
-
A engrenagem é alinhada com a circunferência e pressionada contra o pino da circunferência, de modo que o pino fique firme no canto do fundo dos dentes. O pino central é removido. Em seguida, uma foto é tirada. Durante o processo, certifique-se de não deslocar a câmera e a posição do compensado.
-
-
-
-
Imprima a imagem com uma proporção de largura/altura idêntica à da imagem original.
-
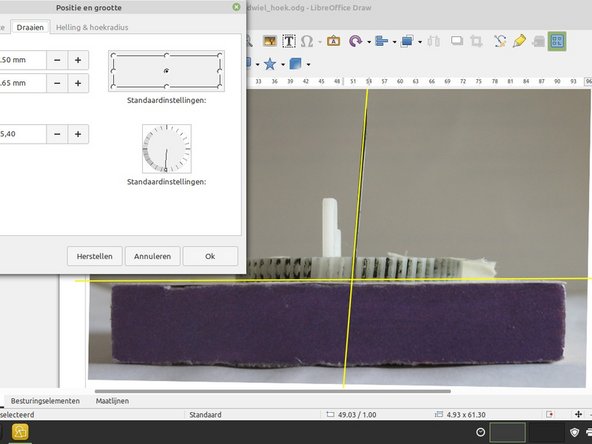
Determine o ângulo do pino através de medição. Alternativamente, importe a imagem no LibreOffice Draw ou outro software apropriado. Em um documento vazio do Draw, insira uma linha horizontal com espessura mínima. Importe a imagem.
-
Alinhe a borda do compensado com a linha girando a imagem (selecione + F4). Desenhe uma segunda linha de cabelo “vertical” e, girando ou movendo, alinhe-a com o pino. O ângulo é determinado como 4,6 graus neste caso.
-
Mantenha a proporção igual à da imagem original caso aumente ou diminua o tamanho da imagem.
-
-
-
O OpenSCAD foi utilizado para modelar a engrenagem, usando a biblioteca de engrenagens disponível publicamente com base na norma DIN 780. Outro padrão é a ISO 6336. Não foi feita nenhuma tentativa de determinar qual norma foi utilizada para a engrenagem original. A escolha foi feita com base na disponibilidade.
-
Peças impressas em 3D (3DP4R) são notavelmente menos resistentes do que peças moldadas por injeção; portanto, a peça original é modificada adicionando mais volume e um arredondamento (fillet) de 45 graus nos cantos internos.
-
Um módulo (ou passo) de 0,6 mm é uma escolha discreta usando a norma DIN 780, com uma contagem de 73 dentes e um adendo de 2*0,6 para a altura dos dentes, o que resulta em um diâmetro de 0,6*73+1,2 = 45,0 mm. O diâmetro medido da peça original é de 45,3 mm.
-
-
-
O 3DP4R é um processo iterativo para obter a peça desejada, enquanto se ajusta o modelo 3D, a técnica/configurações da impressora e o material. A tabela fornece um resumo das peças sucessivas impressas, cada uma com um preenchimento de 100 % por razões de resistência.
-
FDM: modelagem por deposição fundida (a impressora amadora padrão); SLA: uma resina fotopolímera em um tanque é curada seletivamente por uma fonte de luz; SLS: sinterização por camada sólida.
-
A seção transversal em SCAD mostra a engrenagem com sulco anular para centralização, na posição em que é montada no eixo da plataforma giratória. A roda é fixada no eixo da mesa por quatro pregos inseridos nos orifícios "pré-perfurados". Uma marca de impressão do prego no eixo da mesa foi usada para perfurar quatro orifícios no eixo da mesa.
-
-
-
A carcaça do toca-discos é uma caixa fechada. Durante as etapas de iteração 1 a 3, os resultados foram avaliados pelo som do motor / variações na velocidade de rotação do prato.
-
Todas as peças 1 a 3 precisaram de pós-processamento antes do encaixe. Isso envolveu o aumento da largura (espessura) da ranhura do entalhe e o lixamento do diâmetro interno.
-
-
-
1) O motor tem dificuldade para girar o prato giratório, fazendo com que ele às vezes quase pare. Na impressão FDM, a ranhura superior requer estruturas de suporte e um pós-processamento preciso para removê-las. Na modelagem, essa ranhura foi omitida, também porque a sua importância foi subestimada na época.
-
-
-
2) Os resultados melhoraram, mas ainda existiam variações na velocidade do som/mesa. Por algum motivo, perdemos a oportunidade de incluir a centralização extra por meio de uma ranhura superior na engrenagem.
-
Passamos a utilizar a técnica de impressão SLA. Para aumentar a folga entre a rosca sem-fim e a engrenagem, também redimensionamos a engrenagem para 98,7 %; isso reduz o raio em 1,3 % * 45 / 2 = 0,3 mm. Isso deve ser comparado com a altura dos dentes de 0,6 mm.
-
-
-
3) Na primeira vez que a peça foi impressa com uma ranhura superior, as impressões apresentaram bolhas na superfície e deformações. A peça 3B é a pior e não foi utilizada. Quando a tampa superior e a roda são montadas separadamente, não há folga radial entre a tampa superior e a ranhura central superior.
-
O desempenho rotacional diminuiu devido a irregularidades na impressão; como último recurso, a base do dente foi alargada com algumas passadas de uma serra de ferro fina. Isso levou a um resultado aceitável, com uma carga de 7 kg na base giratória.
-
Em uma tentativa final, as peças foram impressas por terceiros com a técnica SLS e nylon (reforçado com fibra de vidro) como material. Ao mesmo tempo, um orifício de inspeção foi feito na parte inferior, para poder ver o que acontece na interseção da rosca sem-fim com a engrenagem.
-
-
-
4) Esta é a primeira roda dentada que encaixou no lugar sem pós-processamento. Sem adaptação de entalhe.
-
- A folga radial entre a tampa e a roda é de 0,5 mm, quando a tampa está separada da carcaça da base.
-
- Sem a rosca sem-fim presente e com a parte inferior da carcaça instalada, a variação radial reduz para 0,2 mm: a carcaça inferior fornece um ponto de centralização extra para o eixo da mesa.
-
- Com uma rosca sem-fim instalada, a tolerância permanece em 0,2 mm (paralela e perpendicular à rosca sem-fim), indicando que a rosca sem-fim, nos extremos da variação presente, está livre para se mover no espaço entre os dentes da roda dentada.
-
A uma distância mínima entre a rosca sem-fim e a roda dentada, há uma lacuna de 0,1 mm na base dos dentes, e entre os dentes permanece uma estimativa de 0,2-0,3 mm. (medição física não possível)
-
Isto é confirmado pela inspeção visual. A uma distância mínima entre a rosca sem-fim e a roda dentada, há uma lacuna de 0,1 mm na base dos dentes, e entre os dentes permanece uma estimativa de 0,2-0,3 mm. (medição física não possível)
-
Com uma pedra centralizada de 7 kg como carga, ainda existem pequenas variações presentes no som do motor. Ao remover a graxa presente em uma ranhura plástica na tampa da carcaça, que segura as esferas do rolamento de roletes, constatou-se que a ranhura apresenta um padrão de desgaste irregular. Isso provavelmente justifica as variações no som do motor.
-
Em retrospectiva, as variações de som para as peças 2 e 3 foram interpretadas erroneamente como "roda dentada muito grande". As variações provavelmente também são causadas pelo padrão de desgaste irregular no rolamento da mesa giratória.
-
-




Os tempos estimados pressupõem conhecimento de um programa de modelagem 3D e um resultado final dentro de 2 a 3 iterações.
No geral, o sucesso da substituição da engrenagem depende de
- a precisão para centralizar a engrenagem
- a proporção do passo dos dentes em relação à tolerância da impressora. No nosso caso, essa proporção é de cerca de 1. Valores mais altos dessa proporção facilitam a substituição.
Esta base giratória é um produto de baixo custo (60 euros), que utiliza peças moldadas por injeção. Embora apenas quatro peças estejam envolvidas — carcaça da base, tampa, eixo e engrenagem — a interação entre elas é sutil e não foi totalmente compreendida desde o início. A inexperiência e a incapacidade inicial de ver como as peças montadas interagem desempenharam um papel importante aqui.
Peças moldadas por injeção têm uma precisão típica de 0,02 mm. Isso deve ser comparado a uma tolerância de 0,5 mm para impressoras FDM, 0,3 mm para impressoras SLS e 0,2 mm para impressoras SLA. Veja o link para uma explicação sobre tolerância, precisão e exatidão. É difícil medir com um paquímetro os diâmetros, distâncias e alturas existentes para modelar uma peça de reposição adequada, incluindo a tolerância mínima correta.
Além das medições, existem as variações no tamanho real da peça impressa. Uma peça impressa, com parâmetros de modelagem fixos, pode ser muito pequena ou muito grande dependendo da técnica (FDM/SLA/SLS) utilizada, ou do uso da mesma técnica em outra impressora. Combinado com a busca pelas dimensões e tolerâncias corretas, isso pode levar a um grande número de iterações e a altos custos de reparo.
Neste caso específico, o processo dificilmente é viável em um ambiente de repair café.
Os resultados obtidos em relação à resistência permitem apenas um tempo de funcionamento de alguns minutos.
Ao reprojetar a peça original, descobriu-se que a peça de reposição possui uma resistência suficiente para substituir uma peça moldada por injeção. Ou seja: a uma carga de 7 kg, a carga máxima do projeto é de 20 kg.
Cancelar: não concluí este guia.
Uma outra pessoa concluiu este guia.

